Yüzlerce Parçadan Tek Parça Gövdeye
Henry Ford'un hareketli montaj hattını devreye almasından bu yana otomobil gövdesi imalatı (Body in White - BIW), benzer bir mantıkla yürütüldü: Çelik ve alüminyum sac plakaların preslenmesi, ardından bu yüzlerce bağımsız parçanın robotik kollar, punta kaynakları, perçinler ve yapısal yapıştırıcılarla bir araya getirilmesi. Tipik bir binek otomobilin arka alt gövdesi, 70 ila 100 farklı parçanın birleştirilmesiyle ortaya çıkmakta, bu durum üretim hatlarında devasa kaynak robotu filoları ve karmaşık lojistik zincirleri gerektirmekteydi.
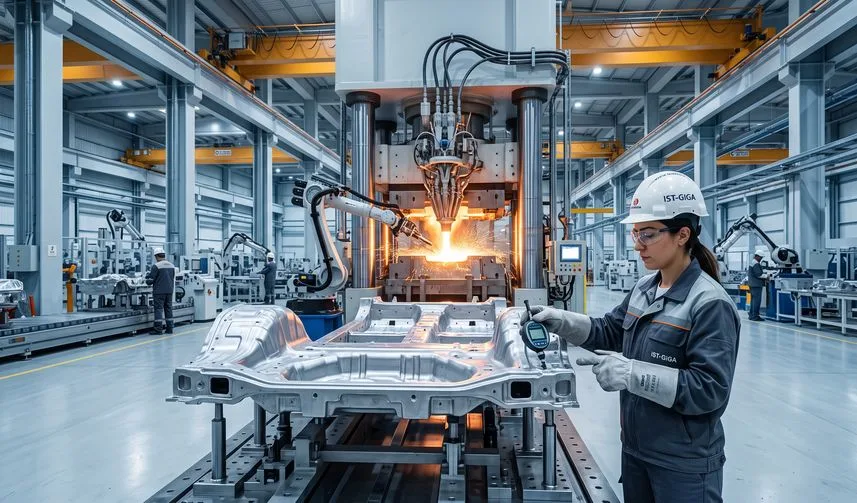
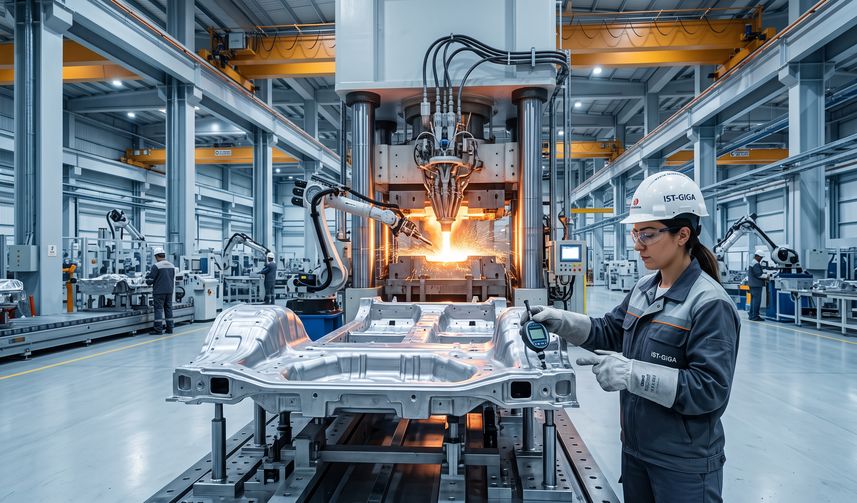
Ancak otomotiv sektöründeki maliyet baskısı, hafifletme zorunluluğu ve elektrifikasyon yarışı, "Gigacasting" (veya Megacasting) adı verilen devrimsel bir imalat tekniğini ana akım haline getirdi. 6.000 ila 12.000 tonluk devasa yüksek basınçlı pres makineleri (Giga Press) kullanarak erimiş alüminyumu tek bir kalıba enjekte eden bu yöntem, araç gövdesinin devasa bölümlerini dakikalar içinde tek bir yekpare parça halinde dökebilmektedir.
Bu dosya haberimizde; Gigacasting teknolojisinin mühendislik temellerini, montaj hattı ayak izine etkilerini, onarım ve sigorta maliyetleri ekseninde yarattığı tartışmaları ve geleneksel üreticilerin bu dönüşüme nasıl yanıt verdiğini inceliyoruz.
1. Yüksek Basınçlı Döküm Teknolojisinin (HPDC) Evrimi
Geleneksel döküm teknikleri küçük motor blokları veya şanzıman muhafazaları için kullanılırken, tüm bir şasi bölümünü dökmek ciddi metalurjik bariyerler barındırmaktaydı:
Isıl İşlem Gerektirmeyen Özel Alüminyum Alaşımları: Büyük döküm parçalar geleneksel olarak dayanıklılık kazanmak için fırınlarda ısıl işleme tabi tutulur. Ancak metrelerce büyüklükteki bir şasi parçası fırına girdiğinde genleşme ve bükülme (deformasyon) yaşar. Gigacasting devrimi, fırınlama gerektirmeden kalıptan çıktığı anda yüksek mukavemet ve esneklik sunan tescilli alüminyum alaşımlarının geliştirilmesiyle mümkün olmuştur.
Milisaniyelik Enjeksiyon ve Vakum Gücü: Erimiş alüminyum, kalıbın en uç noktalarına saniyenin onda biri gibi kısa bir sürede ulaşmak zorundadır. Aksi halde metal erken katılaşır veya içinde hava kabarcıkları (gözenek) kalarak yapıyı zayıflatır. Giga Press makineleri, kalıp içindeki havayı tamamen boşaltan aşırı güçlü vakum sistemleriyle çalışır.
Boyutsal Doğruluk ve Tolerans Disiplini: Tek parça döküm, yüzlerce parçanın birbirine kaynaklanması sırasında biriken "tolerans yığılmasını" ortadan kaldırarak kapı aralıkları ve şasi hizalamasında mikron düzeyinde kararlılık sağlar.
2. Fabrika Verimliliği ve Tedarik Zinciri Etkisi
Gigacasting yalnızca aracın yapısını değil, fabrika zeminini ve yatırım bütçelerini de kökten değiştirir:
2.1. Montaj Hatlarının Küçülmesi ve Robot Sayısının Azalması
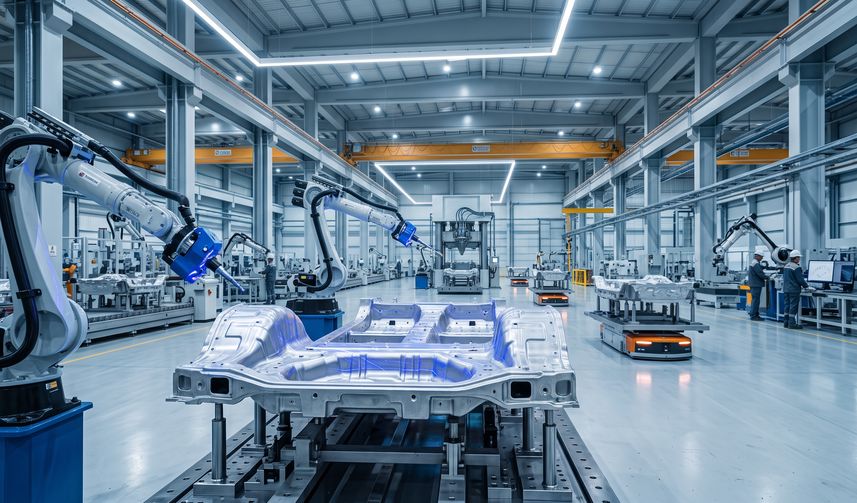
Arka alt şasiyi oluşturan onlarca parçayı puntalamak için kullanılan yüzlerce kaynak robotu, kalite kontrol sensörü ve transfer bantları devreden çıkar. Bu durum, gövde atölyesinin (Body Shop) fabrika içinde kapladığı fiziki alanı %30 ila %40 oranında küçültür.
2.2. Tedarik Zinciri Karmaşıklığının Ortadan Kalkması
Yüz farklı pres sac parçasını farklı yan sanayi tedarikçilerinden sipariş etmek, depolamak ve taşımak yerine; fabrikaya gelen külçe alüminyum doğrudan eritilerek döküme yönlendirilir. Lojistik ve stok yönetim maliyetleri radikal biçimde düşer.
3. Geleneksel Sac Pres-Kaynak Montajı ile Gigacasting Yönteminin Karşılaştırması
Aşağıdaki tablo, konvansiyonel gövde üretim süreçleri ile Gigacasting mimarisinin temel operasyonel farklarını özetlemektedir:
| Parametre | Geleneksel Pres ve Punta Kaynak | Gigacasting (Yekpare Döküm) |
| Parça Sayısı (Örnek: Arka Şasi) | 70 - 100 bağımsız sac parça | 1 - 2 yekpare döküm parça |
| Kaynak Noktası / Bağlantı | 700 - 1.000 punta kaynağı ve perçin | 0 (Bağlantı elemanı gerektirmez) |
| Gövde Ağırlığı | Referans ağırlık | %10 - %20 daha hafif |
| Fabrika Ayak İzi (Body Shop) | Geniş alan, yüzlerce kaynak robotu | Kompakt alan, tekil döküm hücresi |
| Üretim Döngü Süresi | Birleştirme hattında uzun istasyonlar | Pres başına 80 - 120 saniyede bir parça |
| Tolerans Sapması | Parça birleşimlerinde kümülatif sapma riski | Döküm kalıbı sayesinde sıfıra yakın sapma |
4. Sektördeki Çekinceler: Kaza Sonrası Onarım ve Sigorta Maliyetleri
Büyük maliyet avantajlarına rağmen, yekpare döküm şasiler otomotiv satış sonrası hizmetlerinde ve sigorta sektöründe yeni tartışmalar doğurmaktadır:
Kaza Sonrası Değişim Zorluğu: Geleneksel bir kazada yalnızca bükülen küçük sac parça kesilip yenisi kaynatılabilirken; yekpare döküm bir şaside çatlak veya kırık oluşması durumunda tüm şasi bölümünün değişmesi veya aracın doğrudan "ağır hasarlı / pert" ilan edilmesi riski doğmaktadır.
Onarım Stratejileri ve Modüler Bağlantılar: Üreticiler bu eleştiriyi aşmak için şasinin en uç kısımlarına (darbe emici tampon ayakları) cıvatalarla bağlanan küçük "ezilme kutuları" (crash boxes) eklemektedir. Böylece düşük hızlı şehir içi kazalarda darbe ana döküme ulaşmadan sönümlenmektedir.
Yüksek Kalıp Maliyetleri: Devasa çelik döküm kalıplarının üretimi milyonlarca dolara mal olur ve aşınma ömürleri sac pres kalıplarına kıyasla daha kısadır. Bu durum, model makyajlarında şasi tasarımını değiştirmeyi maliyetli hale getirir.
Editoryal Değerlendirme
Gigacasting, otomotiv mühendisliğinin elektrifikasyonla birlikte yeniden tanımlandığının en somut kanıtıdır. Elektrikli araçların tabanındaki ağır batarya paketlerini taşımak ve menzili uzatmak için şasiyi hafifletmek zorunda olan üreticiler; eski pres hatlarıyla rekabet edemeyeceklerini anlamış durumdadır.
Bu teknoloji; otomobili yüzlerce parçanın zorla bir arada tutulduğu karmaşık bir yapı olmaktan çıkarıp, havacılık standartlarında yekpare ve rijit bir platforma dönüştürmektedir. Onarılabilirlik kaygılarını doğru modüler tasarımlarla gideren ve döküm kalitesini gerçek zamanlı X-ışını taramalarıyla denetleyen markalar; hem üretim hızında hem de maliyet liderliğinde rakiplerinin önüne geçecektir.
Yorumlar